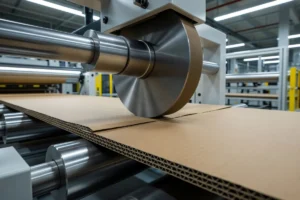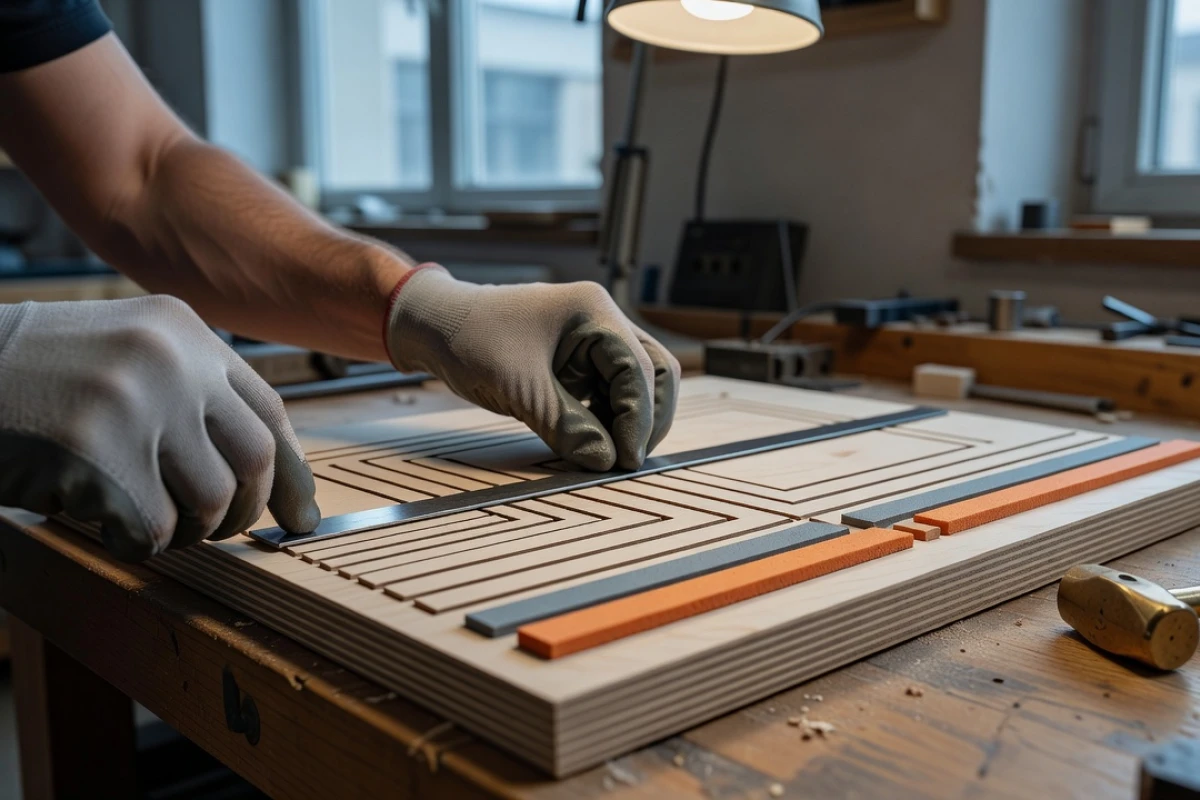
Projekt CAD bezpośrednio określa fizyczny układ ostrzy na matrycy poprzez wygenerowanie precyzyjnych ścieżek wektorowych, które sterują pracą plotera laserowego. Oprogramowanie przekłada rysunki techniczne na kod maszynowy, precyzyjnie definiując miejsca cięcia, bigowania oraz perforacji tektury. System cyfrowy wylicza nie tylko dokładny kształt opakowania, ale również głębokość osadzenia poszczególnych elementów. Dzięki temu procesowi stalowe ostrza introligatorskie wchodzą w sklejkę nośną z zachowaniem mikrometrycznej dokładności, co gwarantuje poprawne spasowanie gotowego pudełka podczas jego składania.
Jak przebiega proces wycinania szczelin w sklejce nośnej?
Proces wycinania opiera się na działaniu lasera CNC, który przepala w drewnianej płycie wąskie szczeliny o szerokości od 0,7 do 1,0 mm. Parametry wiązki świetlnej dobiera się na podstawie grubości i wilgotności sklejki brzozowej, aby uzyskać prostopadłe krawędzie pozbawione nadmiernego zwęglenia. Precyzja tego etapu bezpośrednio decyduje o stabilności mocowania ostrza, minimalizując ryzyko jego wysunięcia podczas bardzo szybkiej pracy sztancy.
W naszej praktyce inżynieryjnej w STAN58 traktujemy precyzyjne przygotowanie płyty jako absolutny fundament produkcji. Dostarczamy wycinarki walcowe i rotacyjne, które funkcjonują w zakładach przetwórczych bez awarii przez ponad trzydzieści lat, a ich długowieczność wynika właśnie z perfekcyjnego spasowania bazy roboczej z systemem tnącym.
Płyta nośna poddawana obróbce laserowej musi charakteryzować się dużą gęstością oraz odpornością na potężne naciski pras. Operatorzy stale monitorują punkt ogniskowania światła, chroniąc wycinane szczeliny przed zbyt mocnym wypaleniem drewna.
Od czego zależy dobór wysokości noży do tektury falistej?
Wysokość elementów tnących zależy od sumarycznej grubości obrabianego materiału, parametrów maszyny sztancującej oraz grubości zastosowanej kontrpłyty. W standardowych rozwiązaniach przemysłowych dedykowanych tekturze falistej wysokość noży introligatorskich wynosi zazwyczaj 23,8 mm. Wartość tę rygorystycznie kontroluje się przy montażu, aby ostrze skutecznie przecinało wszystkie warstwy surowca, omijając jednocześnie powierzchnię blachy dociskowej.
Zastosowanie zbyt wysokich linii tnących wywołuje nadmierne wgniatanie i kruszenie fali, co drastycznie obniża wytrzymałość nośną wyprodukowanego kartonu. Zbyt niskie elementy skutkują natomiast niedocięciami, wymuszając kosztowne ręczne oddzielanie odpadów technologicznych z każdego arkusza. Prawidłowo realizowana produkcja wykrojników wymaga ścisłego uwzględnienia typu fali oraz roboczej siły nacisku maszyny w docelowym zakładzie.
Mechanika działania amortyzatorów gumowych na matrycy
Sprężystość amortyzatorów gumowych zapobiega klinowaniu się arkuszy poprzez błyskawiczne wypychanie wyciętego materiału z przestrzeni między nożami tuż po zwolnieniu docisku prasy. Guma wulkanizowana lub neoprenowa, naklejona wzdłuż linii tnących, pod wpływem uderzenia ulega silnej kompresji. Kiedy sztanca unosi płytę, zgromadzona w elastomerze energia kinetyczna natychmiast wraca do pierwotnego stanu, bezinwazyjnie oddzielając tekturę od noży.
Właściwy dobór twardości gumy mocno wpływa na płynność obróbki i końcową jakość krawędzi tektury. Miękkie profile przykleja się przy delikatnych surowcach, chroniąc gładką powłokę przed niepożądanym zgnieceniem lub porysowaniem. Twardsze mieszanki idealnie sprawdzają się wewnątrz ciasnych narożników i blisko gęsto ułożonych ostrzy, gdzie standardowo występuje największe tarcie.
Jak weryfikuje się poprawność gotowego narzędzia roboczego?
Gotowe narzędzie weryfikuje się poprzez procedurę testowego tłoczenia, która polega na wykonaniu próbnych uderzeń na arkuszach docelowego materiału. W naszej codziennej produkcji matryc każda wyprodukowana sztuka przechodzi taki sprawdzian obciążeniowy na rzeczywistym surowcu, aby potwierdzić pełną zgodność parametrów fizycznych z założeniami technicznymi zlecenia.
Technolodzy przeprowadzający procedurę dokładnie oceniają gładkość przeciętych krawędzi, wykorzystując szkła powiększające. Brak poszarpań świadczy o tym, że zamontowane ostrza wchodzą w tekturę pod idealnym kątem prostym i z odpowiednią dynamiką. Kontrolerzy mierzą również dokładność załamań na liniach bigujących, sprawdzając wzdłuż krawędzi, czy zewnętrzna warstwa papieru nie ulega mikropęknięciom przy zginaniu.
Wystąpienie jakichkolwiek mankamentów narzuca konieczność natychmiastowej korekty mocowania wybranego noża lub zmiany twardości pobliskich elementów gumowych. Taka wczesna diagnostyka eliminuje wadliwe serie jeszcze przed uruchomieniem masowej produkcji pudełek. Jeśli planujesz optymalizację procesu sztancowania w swoim zakładzie, dobrym krokiem jest szczegółowa konsultacja dobieranych narzędzi z doświadczonym producentem maszyn.
Co sprawdzić przed wdrożeniem matrycy na linię produkcyjną?
Zanim sprzęt ostatecznie trafi na stół podający wycinarki, musi zaliczyć finalną inspekcję pomiarową. Operator maszyny ma obowiązek zweryfikować wymiarową zgodność dostarczonej ramy z plikami zamówienia oraz przetestować sprawność głównych punktów osadzenia w prasie.
Właściwa procedura walidacyjna opiera się na sprawdzeniu poniższych punktów przed rozruchem:
- Zgodność rozstawu noży z projektem inżynieryjnym, decydująca o poprawnej geometrii składanego finalnie kartonu.
- Sztywność mocowania ostrzy w szczelinach sklejki, wykluczająca powstawanie luzów poprzecznych przy szybkiej pracy.
- Wysokość osadzenia linii gniotących względem tnących, wpływająca na równe i estetyczne zginanie grubej tektury.
- Równomierność przyklejenia amortyzatorów wypychających, zapobiegająca blokowaniu się arkuszy w sztancy.
- Brak odkształceń sklejki nośnej, gwarantujący idealnie zbalansowany docisk na całej powierzchni roboczej.
Zakończenie pomiarów z wynikiem pozytywnym pozwala w pełni bezpiecznie zintegrować nowe oprzyrządowanie z funkcjonującym parkiem maszynowym. Taka ostrożność operacyjna chroni fabrykę przed nieplanowanymi postojami i solidnie zabezpiecza precyzyjne podzespoły wycinarki przed mechanicznym przeciążeniem.
Projekt CAD wyznacza układ ostrzy, a laser CNC precyzyjnie wycina szczeliny w sklejce nośnej. O doborze noży decyduje grubość tektury, parametry maszyny i kontrpłyta. Amortyzatory gumowe wypychają arkusze i ograniczają klinowanie. Gotowe narzędzie przechodzi testowe tłoczenie oraz finalną kontrolę wymiarów, sztywności i osadzenia elementów.
FAQ
Od czego zależy układ ostrzy w wykrojniku do tektury?
Układ ostrzy wynika bezpośrednio z projektu CAD, który jest zamieniany na ścieżki wektorowe i kod maszynowy. To on określa miejsca cięcia, bigowania, perforacji oraz głębokość osadzenia elementów. Dzięki temu gotowa matryca odpowiada geometrii opakowania i prawidłowo współpracuje z tekturą.
Jak wycina się szczeliny w sklejce nośnej wykrojnika?
Szczeliny wycina laser CNC, przepalając w sklejce wąskie kanały o precyzyjnie dobranej szerokości. Parametry wiązki dobiera się do grubości i wilgotności materiału, aby uzyskać proste krawędzie i stabilne osadzenie noży. Ten etap ma kluczowe znaczenie dla trwałości narzędzia.
Dlaczego wysokość noży musi być dopasowana do tektury falistej?
Wysokość noży musi odpowiadać sumarycznej grubości materiału, parametrom sztancy i grubości kontrpłyty. Zbyt wysokie noże zgniatają falę i osłabiają karton, a zbyt niskie powodują niedocięcia. Prawidłowy dobór zapewnia czyste cięcie i poprawne załamania.
Jak działają amortyzatory gumowe w matrycy?
Amortyzatory gumowe sprężają się pod naciskiem i po zwolnieniu docisku szybko wypychają wycięty arkusz z przestrzeni między nożami. To ogranicza klinowanie materiału i poprawia płynność pracy. Dobór twardości gumy wpływa też na jakość krawędzi i zachowanie tektury.
Co trzeba sprawdzić przed przekazaniem wykrojnika na produkcję?
Należy sprawdzić zgodność rozstawu noży z projektem, sztywność mocowania ostrzy, wysokość linii gniotących, równomierność amortyzatorów oraz brak odkształceń sklejki. Ważna jest też finalna próba tłoczenia na docelowym materiale. Taka kontrola ogranicza ryzyko błędów i przestojów na linii.