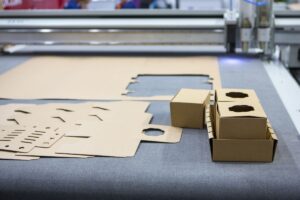
Narzędzia sztancujące wykonują precyzyjne cięcie, bigowanie i wypychanie elementów z tektury w jednym cyklu roboczym. Odpowiednia konstrukcja elementów tnących decyduje o powtarzalności wymiarów oraz ostatecznej jakości krawędzi gotowych opakowań. Skomplikowane wzory pudełek klapowych czy displayów reklamowych wymagają bezbłędnego zestrojenia siły docisku i geometrii ostrzy.
Z czego składa się wykrojnik płaski?
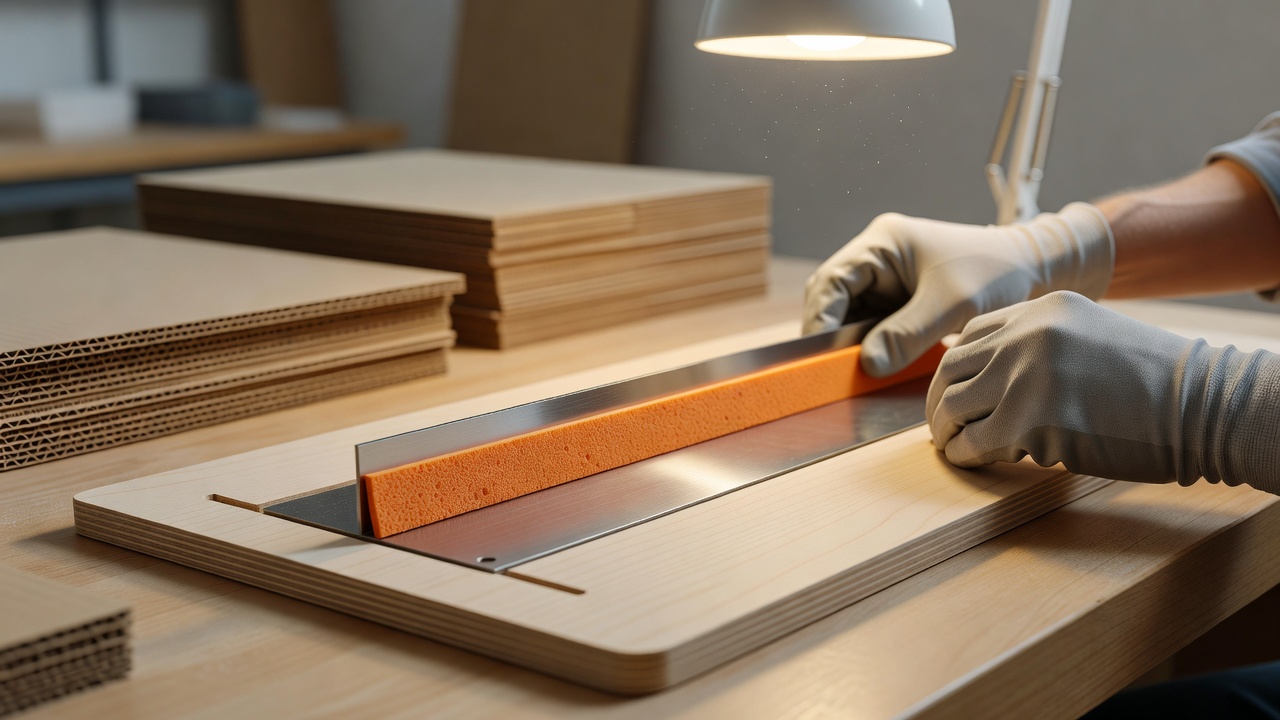
Podstawę narzędzia stanowi zazwyczaj gruba, wodoodporna sklejka, w której laserowo wycina się szczeliny pod elementy robocze. Precyzyjne wykrojniki płaskie wymagają idealnie stabilnego osadzenia wszystkich detali w desce nośnej. Stalowe noże sztancujące tną materiał pełnym ostrzem, a ich ostateczna wysokość zależy bezpośrednio od typu maszyny docelowej i konfiguracji zlecenia.
Listwy bigujące pełnią inną funkcję, ułatwiając późniejsze składanie pudełka poprzez tworzenie dokładnych linii zagięć bez przecinania powłoki papieru. Gumy wypychające usuwają odpad produkcyjny, zapobiegając blokowaniu się tektury podczas pracy. Dobór odpowiedniej twardości tych elastomerów jest niezbędny, aby arkusz płynnie opuszczał strefę roboczą po każdym uderzeniu prasy.
Wpływ parametrów tektury na proces sztancowania
Tektura falista o profilach B, C czy EB wymaga precyzyjnego doboru siły docisku ze względu na swoją przestrzenną, warstwową strukturę. Falistość materiału rzędu od 1,5 do nawet 7 mm sprawia, że nieodpowiedni nacisk powoduje mikrougięcia przed właściwym przecięciem. Cięcie poprowadzone wzdłuż kierunku fali zazwyczaj zapewnia czystsze krawędzie niż praca w poprzek ułożenia włókien.
Odmiennie zachowuje się lita tektura opakowaniowa o gramaturze rzędu 300–400 g/m². Taki materiał potrzebuje grubszych listew bigujących, często w konfiguracji trzypunktowej, aby zagięcie nie pękało. Wyższa gęstość surowca wymusza mocniejsze osadzenie noży, co zapobiega rozwarstwianiu się krawędzi podczas błyskawicznego uderzenia prasy i chroni samą strukturę tektury przed zgnieceniem.
Dlaczego rolsztanca i maszyna rotacyjna to odrębne technologie?
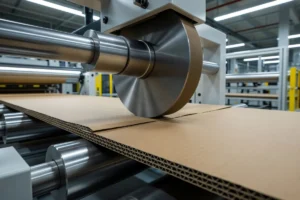
Maszyny te wykorzystują zupełnie inną mechanikę niż standardowe prasy pracujące w pionie. Rolsztanca, czyli wycinarka walcowa, przeciąga płaskie narzędzie wraz z arkuszem tektury między dwoma masywnymi cylindrami. Geometria pracy na walcach wymusza specyficzny układ noży, ułożonych pod odpowiednim kątem, aby ostrza nie uderzały równolegle w oś cylindra.
Wycinarki rotacyjne wykorzystują natomiast wygięte, półokrągłe matryce zamontowane bezpośrednio na cylindrze roboczym, które współpracują z wałami pokrytymi poliuretanem. Okrągły kształt narzędzia całkowicie zmienia fizykę cięcia, pozwalając na ciągłą, niezwykle płynną pracę. Decyzja o wyborze jednej z tych technologii zależy od grubości surowca, planowanych nakładów i formatu, a nie od odgórnych progów wielkości serii.
Po czym rozpoznać pierwsze oznaki zużycia narzędzi?
Widoczne frędzlowanie krawędzi tektury oraz nierówne wymiary wycinanych detali to pierwsze sygnały ostrzegawcze z maszyny. Zjawiska te oznaczają postępujące stępienie krawędzi tnących, które z czasem zaczynają miażdżyć surowiec zamiast czysto go przecinać. Utrata sprężystości przez gumy wywołuje przyklejanie się odpadów, co z kolei prowadzi do powtarzających się zacięć na linii produkcyjnej.
Poluzowane mocowania stalowych listew łatwo rozpoznać po delikatnych przesunięciach linii zagięć na kolejnych arkuszach z tej samej partii. Harmonogram przeglądów technicznych zależy od twardości materiału, tempa realizowanych cykli i stopnia skomplikowania wzoru opakowania. Systematyczna weryfikacja stanu technicznego na hali pozwala zaplanować serwis zanim powstaną poważne braki jakościowe.
Czynniki decydujące o doborze technologii cięcia
Praca z grubą tekturą pięciowarstwową oraz bardzo wysokie prędkości przelotowe wymagają zastosowania masywniejszych maszyn i solidniejszych narzędzi. Zlecenia specjalne, takie jak produkcja wielkogabarytowych displayów sklepowych, wymuszają łączenie różnych profili tłoczenia na jednym polu roboczym. Złożoność samego wykroju i formatu determinuje specyfikację maszyny, niezależnie od tego, czy zakład produkuje klasyczne pudła klapowe, czy zindywidualizowane wkładki. Jeśli planujesz rozbudowę linii do produkcji opakowań, warto skonsultować wybór optymalnego rozwiązania z doradcami technicznymi.
Wykrojnik płaski decyduje o jakości cięcia, bigowania i wypychania użytku. Na efekt sztancowania wpływają konstrukcja noży, listew bigujących i gum, a także grubość, sprężystość oraz kierunek włókien tektury. Stabilność serii zależy od zgodności narzędzia z typem maszyny i od regularnej regeneracji zużytych elementów.
FAQ
Jakie elementy wykrojnika płaskiego najbardziej wpływają na jakość sztancowania?
Największe znaczenie mają noże tnące, listwy bigujące i gumy wypychające. Noże odpowiadają za czyste cięcie, bigi za poprawne zginanie bez pękania, a gumy za sprawne usuwanie odpadu. Równie ważne jest stabilne osadzenie wszystkich elementów w desce nośnej.
Dlaczego tektura falista i lita wymagają innego podejścia przy sztancowaniu?
Tektura falista ma warstwową, sprężystą strukturę, więc wymaga precyzyjnie dobranego nacisku i kierunku cięcia. Tektura lita jest bardziej jednorodna, ale przy większej gramaturze potrzebuje mocniejszych noży i odpowiednio dobranych bigów. Różnice w budowie materiału bezpośrednio zmieniają zachowanie arkusza w strefie cięcia.
Po czym rozpoznać, że wykrojnik zaczyna się zużywać?
Pierwszym sygnałem są postrzępione krawędzie, nierówne wymiary detali i problemy z odprowadzaniem odpadu. O zużyciu świadczą też poluzowane mocowania oraz utrata sprężystości gum wypychających. Takie objawy pojawiają się zwykle zanim dojdzie do wyraźnych braków jakościowych.
Kiedy trzeba dopasować wykrojnik do wycinarki walcowej albo rotacyjnej?
Dopasowanie jest potrzebne, gdy zmienia się typ maszyny, grubość materiału albo wymagany format produkcji. Rolsztanca i maszyna rotacyjna pracują w innej geometrii niż prasa płaska, więc narzędzie musi mieć odpowiedni układ i wysokość elementów roboczych. Bez tego spada stabilność serii i rośnie ryzyko uszkodzeń.
Czy regeneracja wykrojnika może przywrócić jego pełną funkcjonalność?
Tak, jeśli zużycie dotyczy głównie ostrzy, gum lub wybranych mocowań, regeneracja zwykle wystarcza. Wymiana wyeksploatowanych elementów pozwala odzyskać parametry pracy bez budowy nowego narzędzia od podstaw. To wydłuża cykl życia wykrojnika i ogranicza koszty utrzymania produkcji.