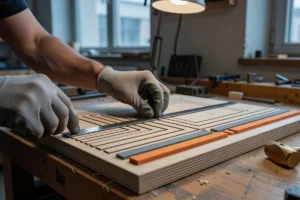
W zautomatyzowanej linii produkcyjnej arkusz tektury falistej przekształca się w gotowy karton klapowy przez sekwencję precyzyjnych operacji mechanicznych. Cykl rozpoczyna się od pobrania materiału z podajnika, a kończy na starannym sklejeniu klap. Cały przepływ wymaga pełnej synchronizacji poszczególnych modułów tnących i formujących.
Jak przebiega droga arkusza do gotowego kartonu?
Arkusz tektury falistej pokonuje cztery główne etapy: podanie, opcjonalny zadruk, wycinanie i finalne klejenie. Materiał trafia najpierw do zautomatyzowanego podajnika rolkowego lub pasowego. Wycinarka walcowa przejmuje następnie surowiec, docinając docelowy kształt siatki opakowania. Sklejarka odbiera uformowany wzór, zagina odpowiednie klapy i aplikuje spoiwo.
Płynność całego procesu zależy od precyzyjnej synchronizacji prędkości między poszczególnymi modułami. Każda stacja robocza musi idealnie pozycjonować tekturę, aby uniknąć nawet milimetrowych błędów wymiarowych. Gotowy karton trafia ostatecznie na stos odbiorczy gotowy do paletyzacji.
Jak wycinarka realizuje nacinanie i bigowanie w jednym cyklu?
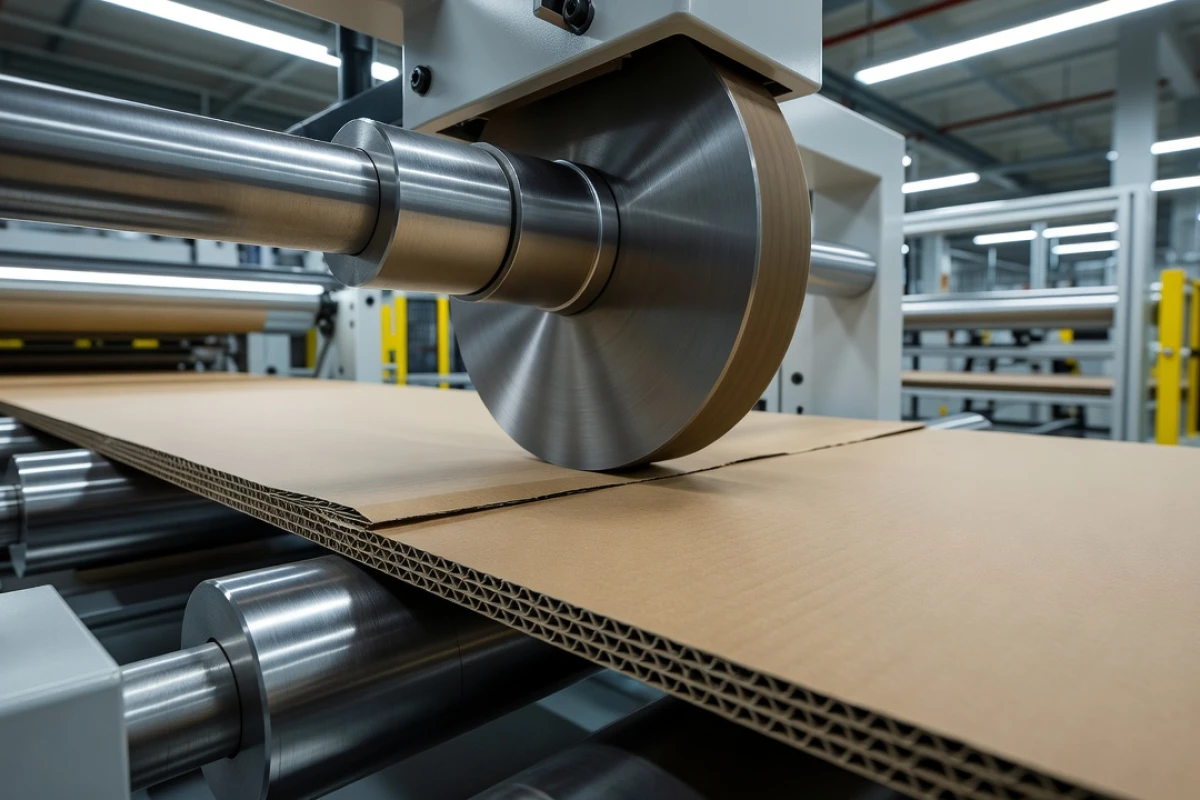
Nacinanie, bigowanie i wycinanie zachodzą symultanicznie dzięki obrotowemu cylindrowi z wykrojnikiem współpracującemu z gładkim cylindrem przeciwległym. Moduł tnący obraca się z dużą prędkością, a zsynchronizowany ruch obu wałów gwarantuje powtarzalność kształtu przy każdej rotacji. Ostrza tnące i linie bigujące naciskają na materiał w precyzyjnie określonym ułamku sekundy.
Operatorzy muszą dokładnie ustawić szczelinę roboczą między cylindrami. Odpowiedni luz sprawia, że noże przecinają strukturę tektury bez zgniatania wewnętrznej fali, a bigi formują równe linie zagięć. Zbyt słaby docisk pozostawia z kolei niedocięte fragmenty siatki opakowania.
Dlaczego gramatura tektury wymusza zmianę ustawień linii?
Zmiana grubości materiału lub typu fali wymusza natychmiastową rekonfigurację luzu roboczego oraz prędkości obrotowej. Tektura o wyższej gramaturze lub podwójnej ścianie stawia znacznie większy opór mechaniczny. Przemysłowa maszyna do kartonów potrzebuje w takich sytuacjach szerszej szczeliny dociskowej, aby skutecznie zapobiec pękaniu włókien celulozowych.
Format samego arkusza determinuje pozycjonowanie wykrojnika oraz wymaganą szerokość pasów transportowych. Mniejszy surowiec wymaga dokładniejszego prowadzenia bocznego. Brak dostosowania parametrów maszyny do konkretnej partii materiału skutkuje natychmiastowym wzrostem ilości odrzutów produkcyjnych.
Kiedy powstają zakłócenia typu przesunięcie arkusza?
Przesunięcie materiału w maszynie następuje najczęściej przy wyeksploatowanych pasach podających lub niewłaściwej kalibracji czujników optycznych. Arkusz wchodzi wtedy pod wykrojnik pod minimalnym kątem, co całkowicie niszczy geometrię opakowania. Uszkodzenia mechaniczne struktury materiału wynikają z kilku powtarzalnych błędów:
- Pękanie bigu pojawia się przy zbyt silnym docisku wału.
- Nierówne krawędzie cięcia oznaczają stępienie noży w wykrojniku.
- Zacinanie materiału wynika ze zbyt szybkiego wprowadzania cienkiej tektury.
Bieżące monitorowanie parametrów przez operatorów pozwala szybko wyłapać podobne odchylenia. Kompleksowa wymiana zużytego narzędzia tnącego nierzadko całkowicie rozwiązuje problem spadku jakości.
Jak STAN58 dostosowuje maszyny do nietypowych formatów?
W firmie STAN58 projektujemy dedykowane wykrojniki i modyfikujemy mechanizmy podające pod bardzo konkretne wytyczne produkcyjne. Wieloletnia eksploatacja linii powoduje naturalne zużycie cylindrów i stopniowy spadek tolerancji wymiarowej. Prowadzimy więc regularną regenerację tych podzespołów, przywracając wycinarkom walcowym ich pierwotną ostrość i precyzję pracy.
Co zapamiętać o produkcji opakowań na linii automatycznej?
Automatyczna produkcja opakowań tekturowych wymaga ciągłego utrzymywania wysokiego reżimu technologicznego na każdym etapie. Nawet najkrótszy przestój jednego modułu zatrzymuje cały proces formowania arkusza. Stabilność pracy całej instalacji zależy bezpośrednio od trzech kluczowych czynników:
- Regularnej regeneracji cylindrów roboczych i wymiany noży tnących.
- Prawidłowego dopasowywania szczeliny do aktualnej gramatury surowca.
- Utrzymywania odpowiedniego rygoru serwisowego wszystkich modułów napędowych.
Właściwie serwisowana linia potrafi pracować bezawaryjnie przez wiele lat, dostarczając powtarzalne partie tysięcy sztuk precyzyjnych opakowań.
Arkusz tektury przechodzi kolejno przez podanie, wycinanie, bigowanie i klejenie, a o jakości decyduje synchronizacja modułów oraz precyzyjne ustawienie szczeliny roboczej. Rodzaj tektury, gramatura i format wpływają na parametry pracy, a typowe błędy to przesunięcia, pękanie bigu i niedocięcia. Stabilność zapewniają regularny serwis, regeneracja części i dopasowanie maszyny do wymagań produkcji.
FAQ
Od czego zaczyna się proces formowania kartonu klapowego na linii automatycznej?
Proces zaczyna się od pobrania arkusza tektury z podajnika i jego precyzyjnego wprowadzenia do modułu tnącego. Dalej materiał jest wycinany do odpowiedniego formatu siatki, a następnie trafia do sklejarki, która zagina klapy i nanosi spoiwo.
Co ma największy wpływ na jakość nacinania i bigowania?
Największy wpływ ma prawidłowa synchronizacja cylindrów oraz właściwie ustawiona szczelina robocza między elementami tnącymi. Zbyt mały lub zbyt duży docisk powoduje albo zgniatanie tektury, albo niedocięcie i słabe bigi.
Dlaczego przy zmianie tektury trzeba zmieniać ustawienia maszyny?
Zmiana gramatury, grubości lub typu fali zmienia opór materiału i wymaga korekty docisku oraz prędkości pracy. Bez takiego dostosowania rośnie ryzyko pękania włókien, przesunięć arkusza i większej liczby odrzutów.
Skąd biorą się typowe zakłócenia pracy wycinarki?
Typowe zakłócenia wynikają ze zużycia pasów podających, błędnej kalibracji czujników, stępionych noży albo nieodpowiedniej prędkości podawania. Objawiają się przesunięciem arkusza, nierównym cięciem, zacinaniem materiału lub pękaniem bigu.
Kiedy serwis i regeneracja części są szczególnie potrzebne?
Serwis i regeneracja są szczególnie potrzebne wtedy, gdy pojawia się spadek powtarzalności wymiarów, gorsza jakość cięcia lub wzrost odrzutów. Odnowienie cylindrów, wymiana noży i korekta modułów podających pozwalają utrzymać stabilną pracę linii przez długi czas.